
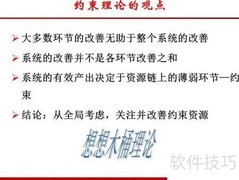
TOC制约理论源于对流水线生产及丰田生产方式的深入总结,其核心在于以时间缓冲替代传统流水线依赖的空间缓冲,以及丰田模式中常用的库存缓冲,从而更高效地保障整体系统产出速率。该理论强调:整个系统的产出能力由最薄弱环节——即瓶颈工序的产出速度所决定。为此,它提出一套聚焦瓶颈的五步改善法,通过识别、利用、挖潜、提升与持续优化瓶颈资源,系统性地突破产能限制,最终实现全局产出效率的显著提升。
1、 如何运用广义动量定理与系统思考,解析TOC聚焦五步法的内在逻辑与实施路径?
2、 生产型企业的核心目标是提升产出速度V,从而增大广义动量定理Fαt = nmV中的成果nmV,实现整体效益增长。
3、 首先定位瓶颈
4、 瓶颈即整个生产流程中效率最低的环节。只要识别出各工序中处理速度最慢的一个,就锁定了瓶颈所在。已知工序1快于工序4,工序4快于工序2,工序2又快于工序3,因此工序3的产出速率最低,成为制约整体产能的关键节点,也就是该系统的瓶颈所在。
5、 第二步:彻底消除瓶颈
6、 系统整体产出速度由瓶颈工序决定,因此必须全力保障其产能稳定。为避免瓶颈因缺料而停工,需在瓶颈前设置时间缓冲,即预留足够待加工的原材料,使其满足特定时长内的加工需求。例如,若瓶颈加工能力为每小时5件,则4小时缓冲即意味着前置库存应维持在20件左右。同时,必须最大限度利用瓶颈工时,杜绝任何非必要停顿或浪费——瓶颈每损失1小时,整个系统的产出就同步减少1小时,影响不可低估。优化瓶颈运行效率,是提升系统整体绩效的关键所在。
7、 第三步:适配瓶颈
8、 非瓶颈工序需服从瓶颈工序的节奏,其生产计划完全依据瓶颈的产出速率来安排。系统通过实时监测瓶颈工序前方的在制品缓冲库存量,并将其与预设的目标缓冲量进行比对,依据两者偏差动态调节上游投料速度,确保实际缓冲量稳定维持在目标水平。例如,当瓶颈工序每小时产出5件、目标缓冲时间为4小时时,上游平均投料速率也应严格控制为每小时5件,从而使瓶颈前的在制品存量始终保持在20件左右,实现产能均衡与流程稳定。
9、 突破发展瓶颈
10、 系统的整体产出速度取决于最慢环节(即瓶颈)的处理能力。因此,提升瓶颈的效率,就能直接加快整个系统的产出节奏。一旦瓶颈被突破,新的制约点便成为决定系统速度的关键。具体措施包括:增配人力或设备以增强瓶颈工序能力;优化工艺流程,缩短关键零部件的加工时间;或通过工艺重组、并行作业等方式绕过瓶颈环节,实现整体效能跃升。
11、 第五步:回溯瓶颈,破除惰性
12、 要持续提升整体生产效率,首先需识别并突破当前制约产能的关键瓶颈环节,以此打破惯性思维与操作惰性,推动全流程优化。这一理念与精益生产所倡导的追求尽善尽美高度一致。例如,当原瓶颈工序3的处理能力得到提升,其产出速率超过前道工序2时,瓶颈便自然转移至工序2;此时系统整体产出上限随之提升至工序2当前的速度水平。此后,需反复开展瓶颈识别、分析、改进、验证与标准化等闭环步骤,不断将限制点前移、化解、再识别,在动态循环中持续释放产能潜力,最终实现系统有效产出的阶梯式跃升。







































 手机性能天梯图
 显卡天梯图
 CPU天梯图
 电源天梯图
 固态硬盘天梯图
 新品日历
评论
更多评论